新接到的零件訂單,形狀更複雜、精度要求更高,現有流程卻需要反覆裝夾與修整,讓產能和交期都面臨考驗。
評估導入雷射切割時,製造主管關心的問題,也從單純的「能不能切」延伸到「切面品質是否穩定、能不能省去二次去毛邊工時,以及如何配合現有產線」。
本文從雷射切割原理與設備種類談起,整理材料特性、工件形狀、國際品質驗證標準與設備投資評估等關鍵重點,協助企業在比較方案前先釐清生產需求,為後續的客製設備規劃建立具體的討論依據。
雷射切割原理|雷射切割是什麼?
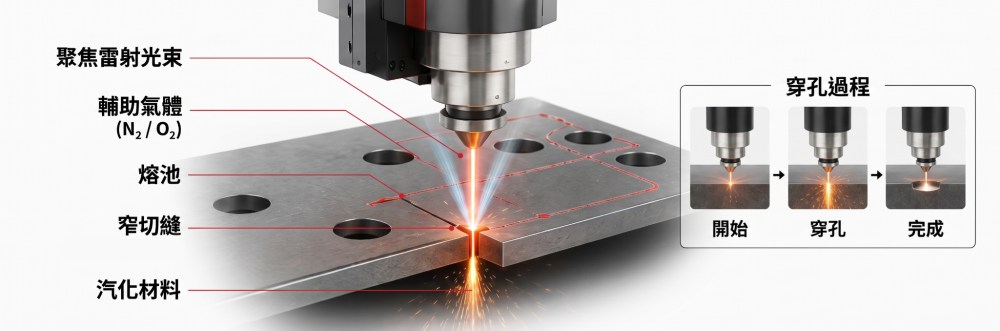
雷射切割原理是利用高能量的雷射光束,在工件表面聚焦出一個極小的焦點,讓接觸點的金屬瞬間高溫熔化或氣化。同一時間,切割頭的噴嘴會往下噴出高壓輔助氣體,直接把熔化的金屬吹走,在材料上切出乾淨又窄小的切縫。
在實際加工時,雷射光從發振器產生後,會透過光纖傳送到雷射切割頭(例如 Laser Mechanisms 的 FiberCUT 系列),並在切割頭內部完成三個關鍵動作:
- 把光束聚焦到最小點:
從光纖出來的雷射光原本是發散的,進入切割頭後會先經過「準直鏡」整理成平行光,再由「聚焦鏡」把所有能量集中到微米級的小光斑上。光斑縮得越小,能量就越集中,能像鋒利的刀刃一樣瞬間熔化金屬。 - 用高壓氣體把熔渣吹乾淨:
雷射光其實只負責「把金屬燒熔」,真正把切口清乾淨的是「輔助氣體」(如氮氣、氧氣或高壓空氣)。氣體會順著光束的方向同軸噴進切縫裡,趁著金屬還是液態時迅速往下吹落,避免冷卻後卡在底部變成毛邊或掛渣。 - 保護鏡片、穩住焦點位置:
為了不讓加工噴濺的火星傷到內部昂貴的鏡組,噴嘴上方會有一片「保護鏡片」負責擋住飛濺物。但高功率雷射長時間連續加工時,鏡片若沾上灰塵很容易發熱變形(熱透鏡效應),導致焦點跑掉、切不斷材料。因此,工業級切割頭通常會做好全密封防塵與水冷散熱設計,確保機器開一整天,焦點也不會偏移。
非接觸加工,對工件有什麼意義?
傳統沖床或 CNC 銑床,都必須拿實體模具或刀具去硬碰硬切削金屬;而雷射切割只靠「光束和氣流」,切割頭完全不會碰到工件。
這種「非接觸加工」對產線來說有三個最直接的好處:
- 薄板不怕被壓變形,治具可以做得更簡單:
傳統沖壓動輒幾十噸的下壓力,或是銑刀推進時的側向推力,很容易讓薄板零件翹曲變形。
雷射切割完全沒有機械推力,而且加熱快、散熱也快(光纖雷射的熱影響區只有 0.04~0.06 mm 左右),熱量還來不及擴散就切完了。
因為工件不受外力推擠,現場治具不需要做得又重又死緊,只要輕微固定就能加工,後續要配合自動化上下料也容易許多。 - 沒有刀具磨損問題,維持長效量產的尺寸一致性:
實體銑刀或沖頭只要切久了就會鈍、崩角,切出來的毛邊會越來越大,必須停機換刀或修模。雷射這把「無形的光學刀」不會磨損,能讓整批訂單的精度穩定維持在 ±0.03 ~ ±0.05 mm 內,省下頻繁停機調機的時間。 - 切縫極窄,好切小孔又能省材料:
雷射切出來的縫隙大約只有 0.15 mm 寬,不像傳統銑刀會受限於刀具粗細,在切內直角時還得預留逃料空間。雷射不但能切出銳利的轉角與密集小孔,排版時零件之間也能靠得更近,省下不少高單價的板材廢料。
雷射切割種類有哪些?怎麼分別?
市面上的雷射切割機,主要是看內部的「雷射源(發光介質與波長)」來分類。
不同材質對不同波長的吸收效果差很多,挑選雷射切割類型時可以這樣分辨:
- 光纖雷射(Fiber Laser):
目前金屬切割的絕對主流。波長約 1.07 μm,金屬對這個波段的吸收率很好,而且它非常省電(光電轉換率超過 40%)、內部結構免維護,從一般薄板高速下料,到切穿 30 mm 以上的厚碳鋼、不鏽鋼、鋁合金都能搞定。
- 二氧化碳雷射(CO2 Laser):
靠混合氣體放電激發,波長約 10.6 μm。切壓克力、木材、陶瓷等非金屬的效果極佳,切 15 mm 以上厚鋼板的斷面也很平滑;缺點是比較耗電、需要定期補充氣體與保養鏡片,而且切不動鋁、銅這類高反光金屬。 - 碟片雷射(Disk Laser):
採用薄碟片狀的晶體發光(基礎波長 1030 nm),散熱極快,最大的優勢是「不怕高反射光打回來燒壞雷射源」。它還可以轉換成 515 nm 的「綠光雷射」,專門用來對付紅外光很難切穿的純銅、黃銅與電動車電池極片。 - YAG 固態雷射(Nd:YAG Laser):
早期的晶體棒雷射(波長 1064 nm),因為比較耗電且要常換燈管耗材,現在一般金屬板材切割已經很少用,大多留在需要「瞬間高脈衝能量」的航太零件打孔、點焊或模具修補上。 - 超快雷射(皮秒/飛秒雷射):
出光時間短到只有皮秒(10-12 秒)或飛秒(10-15 秒)。在熱量還來不及傳開前,材料就已經直接氣化消失了,切口不會發黑或產生微裂紋,專門用來切半導體晶圓、藍寶石玻璃、軟板與精密醫療器材。
雷射切割和其他切割方式的比較(水刀/CNC/沖壓)
在評估新設備時,很多主管也會同時考慮水刀、CNC 銑床或傳統沖床。
「雷射切割(光纖雷射)、水刀切割(Waterjet)、CNC 銑削加工、傳統機械沖壓」這四種工法沒有絕對的好壞,主要看「板材厚度、形狀複雜度與訂單數量」,以下整理差異比較表:
| 評估項目 | 雷射切割(光纖雷射) | 水刀切割(Waterjet) | CNC 銑削加工 | 傳統機械沖壓 |
|---|---|---|---|---|
| 加工精度(公差) | 高(約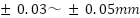 ) | 中高(約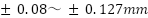 ) | 極高( 至微米級) | 一般(約 ,看模具好壞) |
| 形狀與小孔限制 | 切縫極窄(約 0.15 mm),很適合切小孔、尖角與複雜輪廓 | 切縫較寬(0.5~1.0 mm),切厚板時底部容易有斜度 | 受限於銑刀粗細,內直角切不出來,需做逃料導角 | 受限於沖頭強度,孔太小或太密容易斷沖頭 |
| 熱影響與切邊品質 | 熱影響區極小(0.04~0.06 mm);參數調好可免二次去毛邊 | 零熱影響(純冷水切),完全不改變材料原本性質 | 不會熱熔化,但刀具推擠容易產生機械毛邊與硬化 | 無熱影響,但斷面有沖壓撕裂帶,底部常有毛邊 |
| 適合的材料厚度 | 30 mm 以下中薄板至中厚板主力(高功率可到 40 mm) | 超厚板首選(6 mm 以上到 250 mm 厚都能切) | 不限厚度,適合要銑盲孔、階梯面的立體實心金屬塊 | 以中薄板為主(太厚沖床噸數不夠,模具也容易壞) |
| 開模費與換線速度 | 不用開模!讀入 CAD 圖檔就能切,改圖、換線只要幾分鐘 | 不用開模,但高壓噴嘴和金剛砂(石榴石)耗材很貴 | 不用開模,但要花時間寫 CAM 程式、對刀跟做專用夾具 | 開模費最貴、前置期最久(做模具加試模動輒好幾個月) |
| 切割速度與適合產量 | 速度快(薄板每分鐘可切 15~60 公尺),打樣到量產都適合 | 速度最慢(每分鐘約 1.78 公尺),只適合少量特殊件 | 單件加工時間長,適合中少量的高精密立體零件 | 速度最快(一分鐘可沖幾百下),單一規格海量生產最划算 |
如果產品圖面固定、一年要沖好幾十萬件,開模具用機械沖壓平攤下來的單價最低;如果要切超過 50 mm 的超厚金屬或絕對不能受熱的特殊材料,就選水刀。
但只要遇到「少量多樣、客戶常改圖、急著交貨」,或是「零件形狀太複雜、開好幾副模具不划算」的情況,雷射切割就能幫工廠省下高昂的開模費與等待期,兼顧精度與交期。
材料、厚度與工件形狀,如何影響雷射設備選擇?
許多人在採購雷射切割機時,常會陷入「瓦數買越高越好」的迷思。事實上,真正決定設備規格與光學配置的,是產線上的「「材料特性」、「金屬厚度」與「工件形狀」。
- 材料特性:
不同的金屬對熱的反應天差地遠。
以碳鋼為例,它對光纖雷射的吸收率極佳,且散熱速度適中,雷射一打上去就能迅速聚熱熔化,是極度好切的材料。相對地,鋁合金不僅散熱速度極快(熱傳導率大約是碳鋼的 5 倍),表面還會像鏡子一樣把雷射光反射掉。
因此參數與切碳鋼完全不同 ,必須拉高功率密度強制突破表面,並確保設備具備「背向反射」的防護設計,以免反射光燒壞昂貴的雷射源。 - 金屬厚度:
厚度決定雷射的「焦點位置」與氣體選擇。
舉例來說,切 2 mm 的薄板時,焦點會設定在金屬表面(零焦)來追求極致的切割速度;但如果是切 15 mm 的厚板,焦點就必須埋進金屬內部(負焦),引導雷射能量向下穿透,底部才不會掛渣。
此外,切薄碳鋼可用氮氣高速下料,但遇到「厚碳鋼」,就必須改用低壓氧氣,利用氧化燃燒的熱量來幫助切穿材料。 - 工件形狀(2D vs. 3D):
以常見的「不鏽鋼支架」為例,如果製程是先在平坦的鋼板上切出支架的展開輪廓,那只需要一般的 2D 平面切割機就能搞定;但如果這個支架已經成形為立體狀,需要在側邊開一個精準的圓孔,這時候必須出動具備 3D 空間角度的雷射系統,才能避開零件邊緣順利下刀。
複雜零件該選 2D、3D 多軸龍門,還是機器人切割
到底該買哪一種機台來切?
其實沒有絕對的標準答案,主要得看零件的「立體複雜度」、「訂單批量大小」以及「設備建置預算」。目前業界主流的設備架構分為以下三種:
- 2D 平面雷射切割機台:
這是鈑金工廠最常見的標準設備,專門處理平整的金屬板材。因為採用高剛性床身與直線馬達,切割速度快、重複定位精度可達。適合單純的大面積平板下料,但不具備立體加工能力。 - 3D 多軸龍門雷射系統(5-Axis Gantry):
這類機台結合了 3 個直線軸與 2 個旋轉軸,能在極大的空間內維持微米級的精度。專門用來切割極度複雜的大型熱成型汽車鋼板或航太零件;不過缺點是設備占地非常大,且建置成本高(動輒百萬美元以上),通常是車廠一階供應商(Tier 1)的重裝備。 - 六軸機器人搭配 3D 切割頭:
這是在產線自動化中具「高 CP 值」與「高彈性」的解決方案。
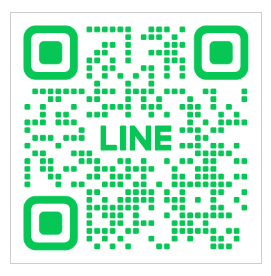
將雷射切割頭掛載於工業機器人手臂上,讓雷射光能在 3D 空間中靈活翻轉,非常適合用來處理管材斜切、深腔體內部開孔、以及沖壓件的立體邊緣修整。機器人手臂的載重有限,因此搭配的雷射切割頭必須在輕量化與功能性間取得平衡。
以美國 Laser Mechanisms FiberCUT® RA 系列為例,重量約3-4.5 kg,不會對機械手臂造成沉重負擔;同時內建「軸向防碰撞保護」,萬一不小心撞到夾具,切割頭會瞬間機械閃避並斷電,保護切割頭本體,非常適合應用於 3D 複雜零件的自動化量產環境。
立即諮詢長豐光學-雷射切割設備相關資訊|做適合您的客製化調整
長豐光學
- LINE 諮詢:https://line.me/R/ti/p/@412squcw
- 服務電話:02-2881-3678
- 傳真專線:02-2881-3578
- 信箱:info@lasermech.com.tw
- 地址:111052 台北市士林區承德路四段 192-1 號 13 樓
雷射切割品質與產能,如何透過試切驗證?
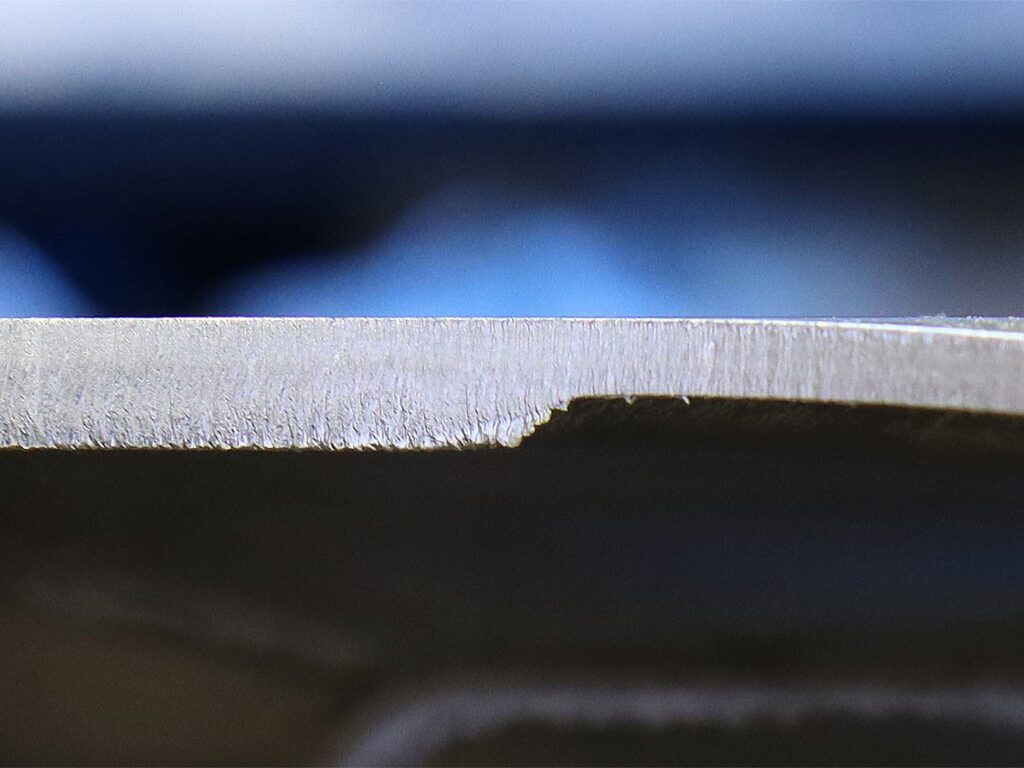
雷射焦點的位置只要差零點幾毫米,切出來的縫隙就會變成 V 型或產生粗糙的條紋,在試切打樣階段,業界通常會採用 ISO 9013 熱切割國際標準 作為客觀的品質驗收依據:
- 垂直度公差(u):
用來評估切邊「夠不夠垂直、有沒有歪斜」。
ISO 9013將品質由高至低分為 Range 1 到 Range 5。
以切割 10 mm 厚的板材為例,最高等級的 Range 1 要求最大傾角偏差必須控制在 0.08 mm 以內;若為一般的精細級 Range 2,則允許放寬至 0.22 mm。 - 表面粗糙度(Rz5):
用來評估切面「紋路有多深」。
因為雷射切割會產生週期性的條紋,ISO 9013 規定必須使用對峰谷變化更敏感的 Rz5(連續 5 個區段內,最高峰到最低谷的落差平均值)來量測。
僅允許 16 μm(切面呈現近乎鏡面或極微細條紋,多用於航太醫療);而 Range 2(現代光纖雷射標準表現)則允許至 48 μm。 - 底部有無掛渣(能不能免二次去毛邊):
這是試切驗收的最大重點!
如果輔助氣流的壓力設定不對,熔化的金屬就會冷卻並死死黏在板材底部,變成銳利的掛渣。
完美的試切參數必須達到「無掛渣(No Dross)」,讓零件切完就能直接送去焊接或粉體烤漆,徹底省下人工打磨的龐大成本。 - 微小特徵成形度與加工節拍(有沒有燒角、速度夠不夠快):
用來評估機台處理複雜圖形時的「控熱能力與真實產能」。
當切割密集的微小孔洞或銳利尖角時,機台為了轉彎一定會減速,這時如果設備控制不好,熱量過度集中就會讓尖角融化糊掉(俗稱燒角)。
因此在試切驗收時,不僅要用放大鏡檢查尖角與小孔是否保持完美的幾何銳利度,還必須同時確認打樣這件產品的「單件加工時間」。唯有在「完全不發生燒角」的前提下,還能把加工時間壓縮到符合產線目標,才是真正具備量產經濟效益的合格設備。
雷射切割如何整合既有產線?
要讓新設備融入既有產線並發揮最大戰力,在機台進駐前,廠房必須提早規劃以下三個關鍵配套:
- 自動化上下料的「專用治具」設計:
雷射切割就像拿極細的光束在微雕,只要金屬板稍微沒放平,雷射就會因為「失焦」而切不斷材料。因此,負責夾持零件的治具,每次放料的誤差必須嚴格控制在一根頭髮的粗細內(0.03 到 0.05 毫米)。
另外,為了防止雷射光打穿零件後「像照鏡子一樣」反射回來燒毀切割頭,治具絕對不能用會反光的亮面不鏽鋼,必須改用噴砂鋁合金,並把底部設計成斜角,將殘餘的雷射光安全引開。 - 不中斷的「高壓氣體」供應管網:
雷射機台在切割時,需要靠極高壓的氣體(如氮氣或氧氣)把金屬渣吹走,用氣量非常大。如果產線只依賴傳統的一支支氣體鋼瓶,會因為頻繁換氣而一直停機。
廠房必須提早規劃「大型液態氣槽」或「現場製氮機」,並配備能承受超高壓(20 至 25 bar)的不鏽鋼管路。如果打算用廠內的空壓機,吹出來的空氣也必須經過最高等級的除油、乾燥過濾,否則油水一旦噴到雷射鏡片上,鏡片就會燒毀。 - 全密閉的安全外罩與「抽風集塵」系統:
工業級光纖雷射的光束是肉眼看不見的,但只要稍微反射到眼睛,就會造成不可逆的失明傷害。因此,雷射加工區絕對不能是開放空間,必須建置全密閉的安全外罩,搭配專用的防雷射玻璃。此外,高溫燒熔金屬可能會產生大量有毒煙塵與火星,廠房必須為它配置專屬的阻燃型集塵抽風機,以保障現場員工的呼吸道健康。
如果您已經有工件圖面或現場設備配置,建議可先整理目前的加工流程、品質要求與希望改善的環節,與長豐光學討論雷射系統及自動化整合方向,讓方案評估更貼近您真實的生產條件。
🔗 延伸參考:
立即諮詢長豐光學-雷射切割設備相關資訊|做適合您的客製化調整
長豐光學
- LINE 諮詢:https://line.me/R/ti/p/@412squcw
- 服務電話:02-2881-3678
- 傳真專線:02-2881-3578
- 信箱:info@lasermech.com.tw
- 地址:111052 台北市士林區承德路四段 192-1 號 13 樓
雷射切割設備費用怎麼評估?導入前準備哪些資料?
為了精確計算自購設備與委外代工的「損益平衡點」,建議採購在請廠商報價前,準備好以下 詢價書規格資料:
- 金屬材料物性與厚度極限:
明確標註產線常用的國際牌號(如 SUS304、碳鋼 SS400 等),以及常態加工與極限穿孔厚度,這將直接決定雷射源所需的瓦數配置。 - 代表性工件圖檔(2D/3D CAD):
提供 2D 的 DXF/DWG 圖面(標註孔徑與板厚比),或是 3D 沖壓成型件的 STEP 模型,讓設備商能進行離線編程防干涉評估與產能試切。 - 目標生產節拍與產能:
提供預期的單件加工時間上限與年產能目標件數。這能幫助評估需要單台高階機,還是需要多台設備協同運作。 - 廠房場地佈置圖與動力條件:
提供廠房的可用空間、地基承載力、主配電箱容量(kVA),以及現場環境溫濕度條件(評估水冷機是否需增設除濕防結露功能)。
客製化雷射切割設備,讓完工更精細,產能更順暢
面對更複雜的立體工件與更嚴苛的交期,設備評估不該只是單純的比價。可以先從一份最具挑戰性的零件圖面、一段遇到瓶頸的現有製程,或是希望省下的「去毛邊」工時開始討論。
清楚定義材料特性、精度容差、目標節拍與現場基礎設施,才能讓評估精準落實到最適配的光學與自動化方案。
長豐光學作為美國 Laser Mechanisms 的台灣分公司,技術服務涵蓋台灣、東南亞及大洋洲。不僅提供具備極致輕量化與防撞保護的高階切割頭,更專注於雷射加工系統的全局規劃;無論是 2D 高速平面下料,或是整合多軸龍門與六軸機器人手臂的 3D 自動化產線,都能為您提供最客觀的工程選型建議。
準備好工件圖面、材質清單與預計產量,聯繫長豐光學技術團隊,讓我們為您量身打造兼顧良率與稼動率的雷射切割解決方案。
立即諮詢長豐光學-雷射切割設備相關資訊|做適合您的客製化調整
長豐光學
- LINE 諮詢:https://line.me/R/ti/p/@412squcw
- 服務電話:02-2881-3678
- 傳真專線:02-2881-3578
- 信箱:info@lasermech.com.tw
- 地址:111052 台北市士林區承德路四段 192-1 號 13 樓
FAQ:關於雷射切割常見問題
-
同樣厚度的不鏽鋼和鋁板,可以使用相同的雷射切割參數嗎?
不行。鋁合金的散熱極快(熱傳導率約是不鏽鋼的 15 倍)且具備高反射特性,必須拉高功率密度強制突破表面屏障。而不鏽鋼散熱慢,參數需著重於焦點與高壓氮氣的搭配,兩者設定完全不同。
-
工件有很多小孔與轉角,提高雷射功率就能縮短工時嗎?
不能。遇到密集小孔與轉角時,機台必須減速轉彎。若此時雷射功率過高,熱量瞬間集中會導致金屬過度熔化(俗稱燒角)。必須透過控制器進行「功率隨速度變化」或切換為脈衝模式,才能確保品質。
-
雷射切割使用氮氣與氧氣,差別在哪裡?
氧氣主要用於中厚碳鋼,利用氧氣與鐵的劇烈放熱燃燒反應來提供額外熱量,幫助切穿厚板,但切邊會留有氧化層。氮氣則多用於不鏽鋼與鋁合金,依靠極高壓的氣流動能將熔渣硬吹除,能保持切口銀白不氧化。
-
雷射切割完成後,還需要去毛邊或其他加工嗎?
只要設備品質優良且焦點、氣壓等參數設定精準,雷射切割能達到底部「無掛渣(No Dross)」的國際 ISO 9013 Range 1 標準。切完即可直接送去焊接、陽極或粉體烤漆,免除二次人工去毛邊的成本。
-
已經沖壓或折彎的零件,也能用雷射切割開孔、修邊嗎?
可以,但一般的 2D 平面切割機無法處理。必須導入具備 3D 空間角度的六軸機器人雷射系統,或是 3D 多軸龍門設備,才能避開立體邊緣順利加工。
-
工廠已有機械手臂,可以直接加裝雷射切割頭嗎?
先確定原有的手臂是加工型的還是搬運型的?一般來說搬運型的並不適合執行軌跡加工的任務。
機械手臂的載重與轉動慣量有限,建議搭配如 Laser Mech FiberCUT 系列極致輕量化的切割頭。同時務必確認配備「防碰撞保護器」與正確的通訊時序,以免撞機損毀或軌跡失真。 -
光纖雷射切割設備,是不是不需要保養?
光纖「雷射發振器」內部確實是免維護且無耗材的設計。
但最前端的「雷射切割頭」仍需要日常保養,必須定期檢查並更換最外層的保護鏡片、銅噴嘴與陶瓷環,並維持冷卻水質,才能確保加工穩定。 -
雷射切割與雷射焊接,可以共用一套設備嗎?
通常無法直接共用同一顆加工頭。切割與焊接對雷射光斑大小、焦點位置與輔助氣體的流體力學要求完全不同。
若要在同一台機械手臂上實現兩用,必須導入自動氣動快換模組(切換切割頭與焊接頭),或採用特製的變焦複合式加工頭。 -
訂單量還不穩定,應該先買雷射切割設備,還是委外加工?
建議從總持有成本(TCO)來評估「損益平衡點」。若訂單量少且變動大,先委外加工可保留現金流;但當每年的委外代工總花費,已經逼近自購設備的年攤提固定成本加上變動營運成本(OPEX)時,就應該果斷導入自有設備。
-
曲面沖壓件有多個角度的切口,2D、龍門多軸和機器人怎麼選?
2D 機台無法加工立體件,首先排除。若追求絕對的微米級精度且預算充足,首選 3D 多軸龍門系統。若追求高 CP 值、產線佈局彈性,六軸機器人則是進行 3D 複雜切邊與開孔的最佳經濟型解決方案。
相關推薦閱讀: