
在現代高階製造業中,雷射光束已成為切割、焊接與微細加工不可或缺的核心工具。然而,設備能不能發揮預期效能,關鍵往往在於雷射光束品質的穩定度。
當產線良率出現波動時,工程師必須精準掌握雷射參數調適,才能迅速排除異常。本文將帶您深入了解光束特性的判讀方式,幫助您從源頭掌控加工品質!
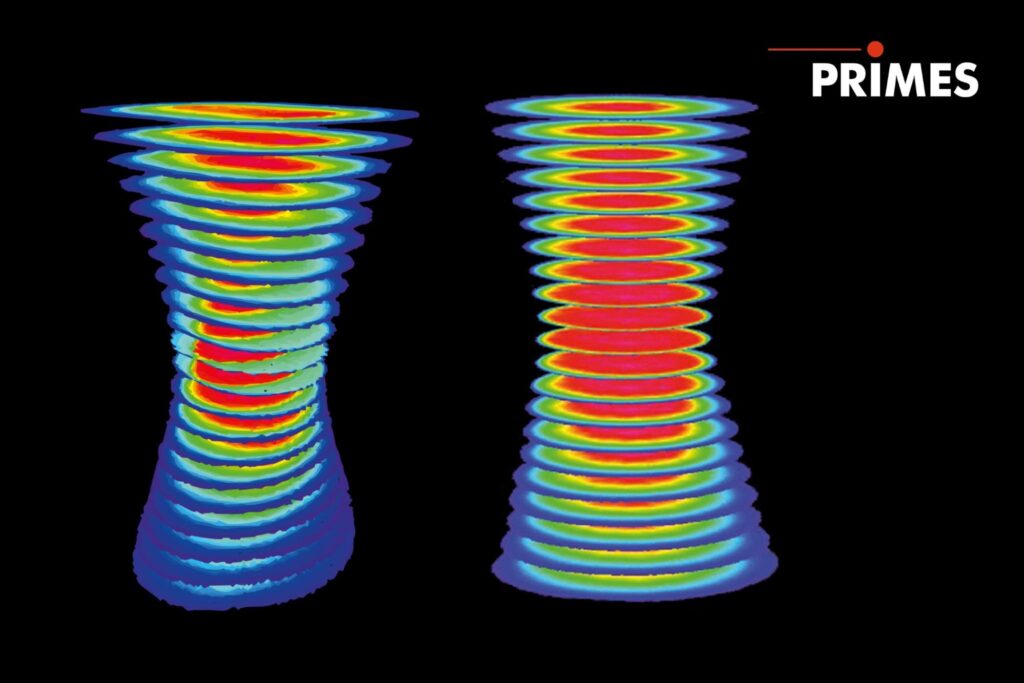
圖解:透過 PRIMES 光束診斷技術,能將無形的雷射能量轉化為直覺的 3D 彩色圖譜,讓隱藏的光束瑕疵(左)無所遁形,協助工程師精準調校出確保極致良率的完美焦點(右)。
雷射光束是什麼?
雷射(LASER)是「受激輻射光放大」的簡稱。在工業應用中,我們將其視為一把極度精準、能量高度集中的「光學刀」。這把無形的刀不會磨損,但它的鋒利程度完全取決於光學系統的控制能力。
雷射光束和一般光源有什麼不同?
如果將手電筒的光比喻為廣場上四散的人群,雷射光束就是一支訓練有素、步伐整齊的軍隊。雷射與一般光源有三個決定性的差異,這也是它能用於金屬加工的原因:
- 單色性(Monochromaticity):
雷射只擁有一種極純的波長,這讓它能針對特定材質(如鋼、鋁、銅)產生最佳的吸收率。 - 方向性(Directionality):
雷射光束幾乎不發散,能在長距離傳輸後依然保持極高的能量密度。 - 相干性(Coherence):
光波的相位一致,使得能量可以被極限壓縮、聚焦在微米級的小點上,瞬間產生足以熔化甚至氣化金屬的高溫。
工業雷射加工常看的光束參數有哪些?
在評估機台或設定製程時,工程師通常會關注以下幾個核心參數:
- 波長(Wavelength): 決定材料對雷射的吸收率(例如:紅外光適合鋼材,藍/綠光適合高反材料)。
- 輸出功率(Power): 雷射輸出的總能量大小,通常以瓦特(W)或千瓦(kW)計算。
- 焦點位置(Focus Position): 雷射能量最集中的點相對於工件表面的位置(正焦、負焦或零焦)。
- 光斑大小(Spot Size): 聚焦後的雷射直徑,直接影響能量密度與加工精細度。
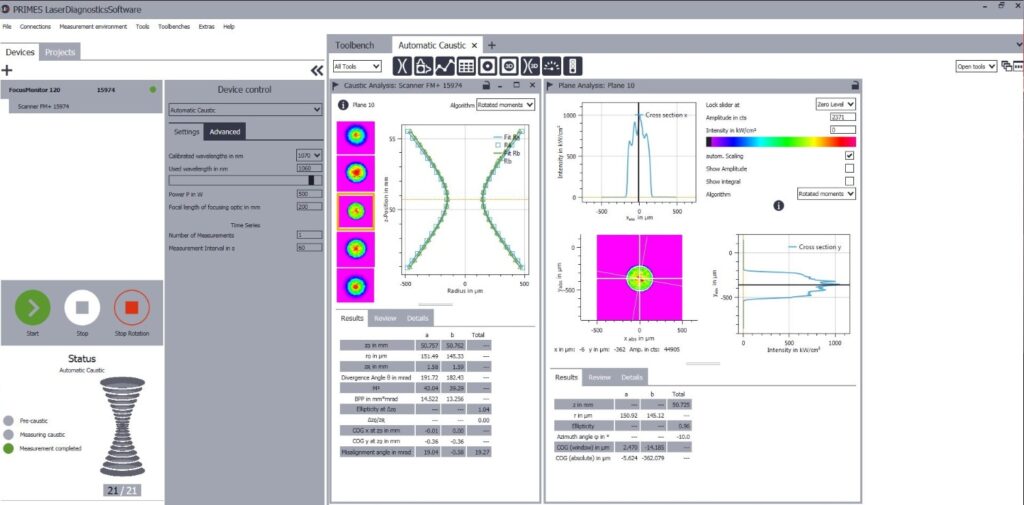
圖解:透過 PRIMES 專屬診斷軟體,FocusMonitor (FM) 能將高功率雷射的焦散軌跡與橫截面能量分佈徹底可視化,幫助工程師精準鎖定微米級焦點,為高階製程良率提供最科學的數據把關。
雷射光束品質怎麼看?
設備型錄上的功率再高,如果「光束品質」不佳,就像擁有一具馬力強大的引擎,卻配上打滑的輪胎,能量根本無法有效轉換到工件上。以下是判讀光束品質的三大關鍵指標。
M² 是什麼?數值代表什麼?
M²(M-squared)是衡量雷射光束品質最客觀的國際標準。它代表的是實際雷射光束與「完美高斯光束(理想狀態)」之間的差距。
- M² = 1: 完美的理論極限值。
- M² 越接近 1: 代表光束品質越好,聚焦後的光斑越小,能量越集中,焦深(Depth of Focus)也越長。
- 工業應用意義: 對於需要極細切縫的精密切割,或是深熔焊接(Keyhole Welding),M² 通常要求在 1.1 到 1.3 之間。若是大面積的熱處理或表面熔覆,對 M² 的要求則相對寬鬆。
光斑大小為什麼會影響加工?
光斑大小(Spot Size)決定了「能量密度(Power Density)」。同樣是 1000W 的功率,聚焦在 0.1mm 的光斑上,其破壞力遠大於聚焦在 1mm 的光斑上。
- 小光斑: 能量密度極高,能瞬間氣化金屬,適合高速薄板切割或微細打孔。
- 大光斑: 能量密度較低但覆蓋面積廣,適合熱傳導焊接或金屬表面熱處理,避免金屬瞬間氣化飛濺。
Beam Profile 能量分布怎麼看?
Beam Profile 顯示的是光斑橫截面上的能量強弱分佈,主要分為兩種極具商業價值的型態:
- 高斯分佈(Gaussian Beam): 能量集中在中心,向外圍遞減(呈現鐘形曲線)。這就像一把極尖銳的錐子,中心破壞力極強,是深熔焊接與金屬切割的絕對主力。
- 平頂分佈(Top-hat Beam): 能量在整個光斑範圍內均勻分佈(呈現平滑的矩形)。它能確保加工區域受熱一致,極適合雷射清洗、表面熔覆、或是對熱敏感材料的焊接。
雷射光束品質不好會怎樣?有哪些影響?
光束品質退化最直接的結果,就是「能量密度下降」與「焦點位置偏移」。這會導致產線原本設定好的參數失效,不僅浪費能源,更會引發一連串的良率災難。
對雷射焊接的影響
- 熔深不足與假焊: 能量無法集中直達底部,導致深寬比下降,外表看似焊上,實際結構強度嚴重不足。
- 飛濺(Spatter)與氣孔增加: 能量分佈不均會導致熔池極度不穩定,金屬液體隨機噴濺,增加短路風險與後續清理成本。
對雷射切割的影響
- 底部掛渣與切邊毛刺: 光束發散導致底部能量不足以吹除熔融金屬,切口粗糙,需要耗費大量人工及時間進行二次打磨。
- 切縫過寬與加工變慢: 焦點變大會直接拉寬切割線,同時迫使操作人員必須降速才能切斷材料,嚴重拖垮產線稼動率。
對微細加工的影響
- 熱影響區(HAZ)過大: 在半導體或 3C 零組件加工中,光束品質差會讓邊緣能量(雜散光)拖泥帶水,多餘的熱量會直接烤壞相鄰的微小電路或敏感塑膠件。
加工品質突然不穩?是光束問題還是雷射參數問題?
當產線昨日良率 99%,今天卻突然出現大量毛刺或假焊時,工程師必須快速釐清這是「設備硬體異常」還是「製程參數跑掉」。
- 先確認「變數」是否改變: 如果今天換了新一批的材料供應商,或是金屬表面有油污、氧化層變厚,通常是雷射參數需要重新適應材料。
- 排查「光學鏡片」健康度: 如果材料沒變,但機台連續運作數小時後加工能力逐漸下降(例如本來切得斷變切不斷),這極高機率是光束問題。高功率雷射會讓受污染的保護鏡片或聚焦鏡發熱,產生「熱透鏡效應(Thermal Lensing)」,導致焦點無預警向上偏移,能量徹底失焦。
雷射參數調適怎麼做?功率、速度、焦點如何互相影響?
雷射加工並非一味推高瓦數,而是要在「功率、速度、焦點」這黃金三角中找到完美平衡。
- 功率(Power)與 速度(Speed): 這兩者是正相關的搭檔。功率越高,輸入的熱量越多,就必須搭配更快的加工速度來避免材料燒穿;反之,若為了迎合自動化手臂的運動極限而降低速度,就必須同步調降功率,否則會產生嚴重的熱變形。
- 焦點位置(Focus Position)的戰略佈局:
- 零焦(焦點在表面): 適合薄板切割,追求極致的表面能量密度。
- 負焦(焦點在材料內部): 切割厚板或進行深熔焊接時,將焦點埋進金屬內部,能引導能量向下穿透,確保底部金屬順利熔化。
- 正焦(焦點在材料上方): 適合熱傳導焊接或表面清洗,能提供較大的光斑與溫和均勻的熱輸入。
什麼情況需要做雷射光束分析?
預防勝於治療。在智慧製造的標準下,不能等到產品報廢才來調整設備。以下三個時間點,是產線必須進行雷射光束分析的關鍵時刻:
- 新製程開發與設備驗收: 確保新買的設備 M² 與原廠型錄一致,並記錄初始的 Beam Profile 作為未來的黃金標準(Golden Sample)。
- 定期的預防性維護: 每月或每季監測光束分佈是否有變形、功率是否有衰退,抓出肉眼看不見的光學鏡片微小污染。
- 長時間高功率加工的穩定度測試: 驗證設備在連續點亮 10 分鐘後,焦點是否會因為熱透鏡效應而產生嚴重漂移。
光束分析儀可以看到哪些數據?
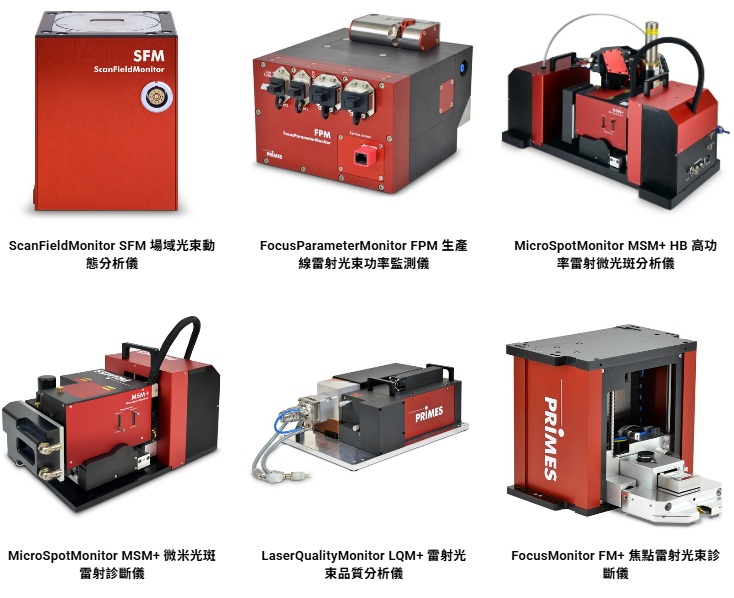
1. FocusMonitor (FM+) 焦點雷射光束診斷儀
- 特色: 採用高階光學機械掃描技術,專為高階、高功率連續雷射設計,能精準捕捉微米級光斑的焦點位置與尺寸微小變化。
- 解決方案: 能極速抓出光學鏡片受汙染所引發的「熱透鏡效應」與焦點偏移,是車用供應鏈與高階製造業維持 24 小時高功率銲接、切割良率的必備神兵。
- 🔗 了解 FocusMonitor FM+ 詳細規格
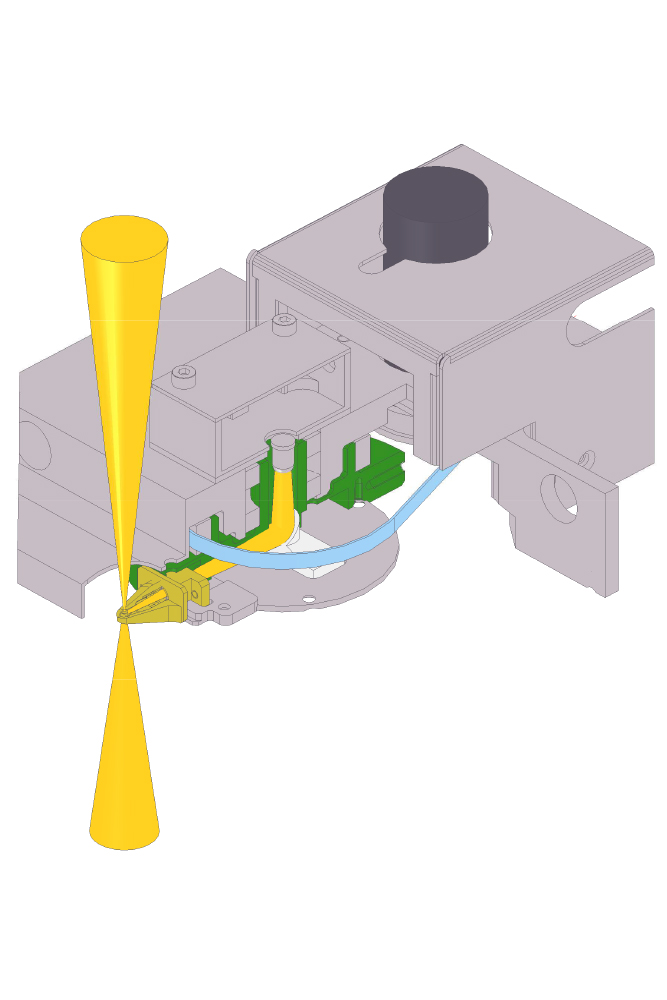
圖解:PRIMES FocusMonitor (FM) 運用微型探針安全透視萬瓦級光束,精準捕捉微米級 3D 焦點與熱透鏡偏移,將無形的雷射加工良率徹底數據化。
2. BeamMonitor (BM+) 準直雷射光束監測儀
- 特色: 具備高速掃描技術與智能演算法,能對非聚焦(原始光束)雷射進行全面的空間能量密度分佈(3D Profile)分析。
- 解決方案: 完美取代傳統、難以量化的「壓克力打光測試」,以清晰的數據圖表揪出光學鏡片髒污、吸收率異常或光路對準問題,是產線定期預防性維護(PM)的最佳視覺化利器。
- 🔗 了解 BeamMonitor BM+ 詳細規格
3. LaserQualityMonitor (LQM+) 雷射光束品質分析儀
- 特色: 高度緊湊且全自動化的量測系統,能快速、精準地測量出業界最關注的 M² 數值、發散角與光束傳播參數。
- 解決方案: 專為新製程參數開發、新設備出廠驗收與深度故障排除所設計的「黃金標準」,幫助研發與製程工程師將加工品質牢牢掌握在手中,不再憑感覺調機。
- 🔗 了解 LaserQualityMonitor LQM+ 詳細規格
4. PowerMeasuringModule (PMM) 自動化功率量測儀
- 特色: 專為嚴苛的工業環境打造!採用無須外接冷卻水的高階量熱測量原理,支援 PROFINET®、EtherCAT® 等多種工業通訊介面,能承受高達 12 kW 的雷射功率。
- 解決方案: 自動化產線最怕「停機檢測拖垮產能」。PMM 最大的商業價值在於「極速量測」——它能利用產線上下料換線的短短 3 秒鐘空檔,自動完成高精度的功率檢測,並將數據直接回傳給機台 PLC。當設備功率出現異常衰退時,系統能第一時間發出警報,完美杜絕整批產品報廢的慘劇,真正做到「不降速的即時把關」!
- 🔗 了解 PowerMeasuringModule PMM 詳細規格
從光束分析到參數調適,建立穩定的雷射加工製程
雷射加工品質的穩定,並不是只靠調整功率或速度就能完成。當加工結果發生異常時,從實際雷射輸出、光束品質、焦點位置與能量分布開始分析,才能進一步判斷應調整的是光學系統、設備狀態,還是實際加工參數。
長豐光學可從客戶實際加工應用出發,協助進行雷射光束分析、光學量測與製程條件評估,並結合雷射加工設備、多軸運動系統與機器人手臂等自動化設備進行整體規劃。
長豐光學現有光束分析方案涵蓋光束品質、功率及能量分布等量測,可應用於設備驗收、製程診斷、研發鑑定與跨產線品質管理。
若目前正遇到加工品質不穩、光斑或焦點異常、不同設備結果不一致,或新製程參數難以建立等情況,可先整理雷射種類、功率、加工材料、目前參數與實際異常現象,再由技術人員從光束狀態與製程需求進一步評估。
立即諮詢長豐光學雷射光束與製程分析
- LINE 諮詢:https://line.me/R/ti/p/@412squcw
- 服務電話:02-2881-3678
- 信箱:info@lasermech.com.tw
- 地址:111052 台北市士林區承德路四段 192-1 號 13 樓
FAQ:關於雷射光束常見問題
-
什麼是雷射光束品質?
雷射光束品質代表著光束聚焦的「集中度與銳利度」。它決定了能量是像完美銳利的手術刀般精準切入金屬,還是像鈍刀一樣在表面散逸浪費。品質越好,聚焦後的光斑越小、能量密度極高,能為產線帶來極深的穿透力與乾淨的加工邊緣。
-
雷射光束品質 M² 越小越好嗎?
理論上 M² 數值越接近 1(完美極限),代表光束越集中、穿透力越強,這對精密切割與深熔焊接絕對是好消息。但如果您產線的需求是「表面熱處理」或「雷射清洗」,反而需要 M² 數值較大的平頂光束來確保熱量均勻覆蓋。選設備時不必盲目追求最低數值,適合製程痛點才是正解。
-
雷射功率一樣,為什麼加工結果會不同?
決定加工成敗的關鍵從來不是「總功率」,而是「能量密度」。同樣輸出 1000W,若光斑變大、能量分佈不均,或是光學鏡片稍有髒汙,實際作用在工件上的破壞力就會大幅衰退。這就是為什麼即使同輛兩台機台參數一模一樣,加工深度與邊緣平整度卻可能天差地遠。
-
雷射焦點位置偏掉會有什麼影響?
焦點只要偏移幾毫米,能量密度就會瞬間雪崩式下降。在切割上會直接導致材料切不斷、底部掛渣嚴重;在焊接上則會引發熔深不足的「假焊」與大量飛濺報廢。這通常肇因於鏡片受汙染發熱產生的「熱透鏡效應」,必須透過高階加工頭的水冷技術與光束檢測來嚴格防堵。
-
雷射參數應該先調功率還是速度?
這兩者是相互牽制的。實務上,建議先依據產線節拍或自動化手臂的極限,訂出理想的「目標加工速度」。接著,再去微調並找出能完美配合此速度的「最低有效功率」,這樣既能保證產能達標,又能將工件的熱變形與燒穿風險降到最低。
-
Beam Profile 是什麼?為什麼會影響雷射加工?
Beam Profile(光束能量分佈)就像是這把光學刀的「刀刃形狀」,它決定了熱量如何作用在材料上。如果能量高度集中在中心(高斯分佈),就像一把尖銳的錐子,能提供極深的穿透力;若能量均勻平坦(平頂分佈),則像熨斗一樣適合大面積且溫和的表面熱處理。選錯分佈型態或是光束因鏡片老化而變形,會直接導致能量無法有效利用,引發切不透、嚴重飛濺或熱影響區過大等良率災難。
-
雷射參數調好了,為什麼過一段時間加工結果又變了?
參數不會自己跑掉,通常是設備的「光學健康度」下滑了。最常見的兇手是保護鏡片沾染了微小粉塵,導致雷射光被鏡片吸收發熱,進而引發焦點偏移或功率衰退。遇到這種情況,盲目重調參數只是治標,必須透過 PRIMES 等光束分析儀找出硬體問題的根源,才能真正穩住量產良率。
-
不同雷射設備可以使用相同加工參數嗎?
絕對不行。即使兩台設備在介面上都設定了「1000W 功率與相同速度」,但因為內部的雷射源設計、光纖傳輸路徑與高階加工頭的光學配置不同,最終打在工件上的「實際能量密度」與「光斑大小」一定會有落差。參數永遠無法直接複製貼上,必須透過 PRIMES 等專業光束分析儀,將新機台的光學特性徹底數據化後,才能精準校正出真正匹配的黃金參數。
了解更多長豐光學〈雷射光束分析儀〉